- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Standard di controllo qualità per la produzione di borse stagne impermeabili
Sealock produce borse stagne impermeabili per OEM e acquirenti all'ingrosso secondo un sistema di controllo qualità documentato in tre fasi. Il controllo di qualità su un prodotto impermeabile è diverso dall'ispezione generale dei beni di consumo: una borsa può superare perfettamente un controllo visivo e tuttavia non soddisfare l'obiettivo per cui è stata acquistata. Ciò stabilisce gli standard che governano effettivamente la produzione delle borse stagne: classificazione dei difetti, campionamento AQL, test che verificano l'impermeabilità e ciò che un acquirente dovrebbe scrivere nell'ordine prima dell'inizio della produzione di massa.
1. Perché le borse stagne necessitano di un proprio standard di controllo qualità
Un'ispezione generica della borsa controlla cuciture, hardware, misure, logo e imballaggio. Tutto ciò si applica anche a una borsa impermeabile, ma nessuno di essi verifica se la borsa trattiene l'acqua. La prestazione impermeabile viene creata nella stazione di saldatura e una saldatura difettosa è invisibile dall'esterno. Ecco perché il controllo qualità dei sacchetti asciutti deve combinare l'ispezione standard della lavorazione con il controllo del processo in corrispondenza della saldatura e il test funzionale della guarnizione finita. Salta uno qualsiasi dei tre e i difetti raggiungono il cliente.
2. Classificazione dei difetti: definirla prima della produzione
La cosa più utile che un acquirente può fare è concordare una classificazione scritta dei difetti prima della produzione in serie. Senza di essa, acquirente e fornitore non sono d'accordo durante l'ispezione finale su cosa conta come rifiuto, e la discussione avviene quando la merce è già pronta. La pratica industriale classifica i difetti in tre livelli:
| Livello | Definizione | Esempi di borse asciutte |
|---|---|---|
| Critico | Rischio per la sicurezza o violazione delle normative: tolleranza zero | Bordo tagliente sull'hardware; ancoraggio della cinghia che si guasta sotto il carico nominale; marchio di conformità mancante o falso |
| Maggiore | Influisce sulla funzione o causerebbe un reso | Giunzione che perde o vuoto di saldatura; chiusura che non sigilla; fibbia rotta o grippata; taglia o colore errati rispetto al campione approvato; etichettatura errata |
| Minore | Cosmetico, non influisce sulla funzione | Leggera variazione di colore entro la tolleranza; piccolo segno superficiale; lieve disallineamento del logo; filo allentato su una cucitura non strutturale |
Nello specifico, per le borse, la classificazione dipende da dove si trova il difetto piuttosto che da come appare: un filo allentato su una tasca è un lavoro di minore importanza, una cucitura debole della tracolla è un grave problema funzionale e una bava tagliente su una fibbia può essere un problema di sicurezza critico. Per un prodotto impermeabile, qualsiasi percorso di perdita (vuoto di saldatura, foro stenopeico, pannello di finestra non sigillato) viene trattato come importante o critico, mai cosmetico.
3. Campionamento AQL: cosa significano i numeri
AQL (Limite di qualità di accettazione) è il metodo di campionamento che decide se un lotto passa senza ispezionare ogni unità. È definito negli standard ISO 2859-1 e ANSI/ASQ Z1.4 e funziona tracciando una dimensione del campione in base alla quantità del lotto e al livello di ispezione, quindi confrontando i difetti rilevati con i limiti di accettazione.
I valori predefiniti ampiamente utilizzati per i beni di consumo generali sono0 per difetti critici, 2,5 per gravi e 4,0 per difetti minori, con il livello di ispezione generale II come livello di campionamento standard. AQL 2.5 significa che si prevede che un lotto contenga non più del 2,5% di unità difettose rispetto allo standard dei difetti maggiori. Numeri più ristretti significano campioni più grandi e un’accettazione più rigorosa: vale la pena applicare in modo selettivo anziché generalizzato.
Due punti pratici che spesso gli acquirenti tralasciano. Innanzitutto, l'AQL è una cifra negoziata, non una legge: dovrebbe riflettere il rischio del prodotto e il mercato in cui viene venduto, ed è concordato tra acquirente e fornitore prima della produzione. In secondo luogo, il campionamento AQL avviene durante l'ispezione finale, che è troppo tardi per essere l'unico controllo; funziona insieme all'ispezione dei materiali in entrata, ai controlli in linea, ai test funzionali e alla verifica degli imballaggi.
4. Il sistema di controllo a tre fasi
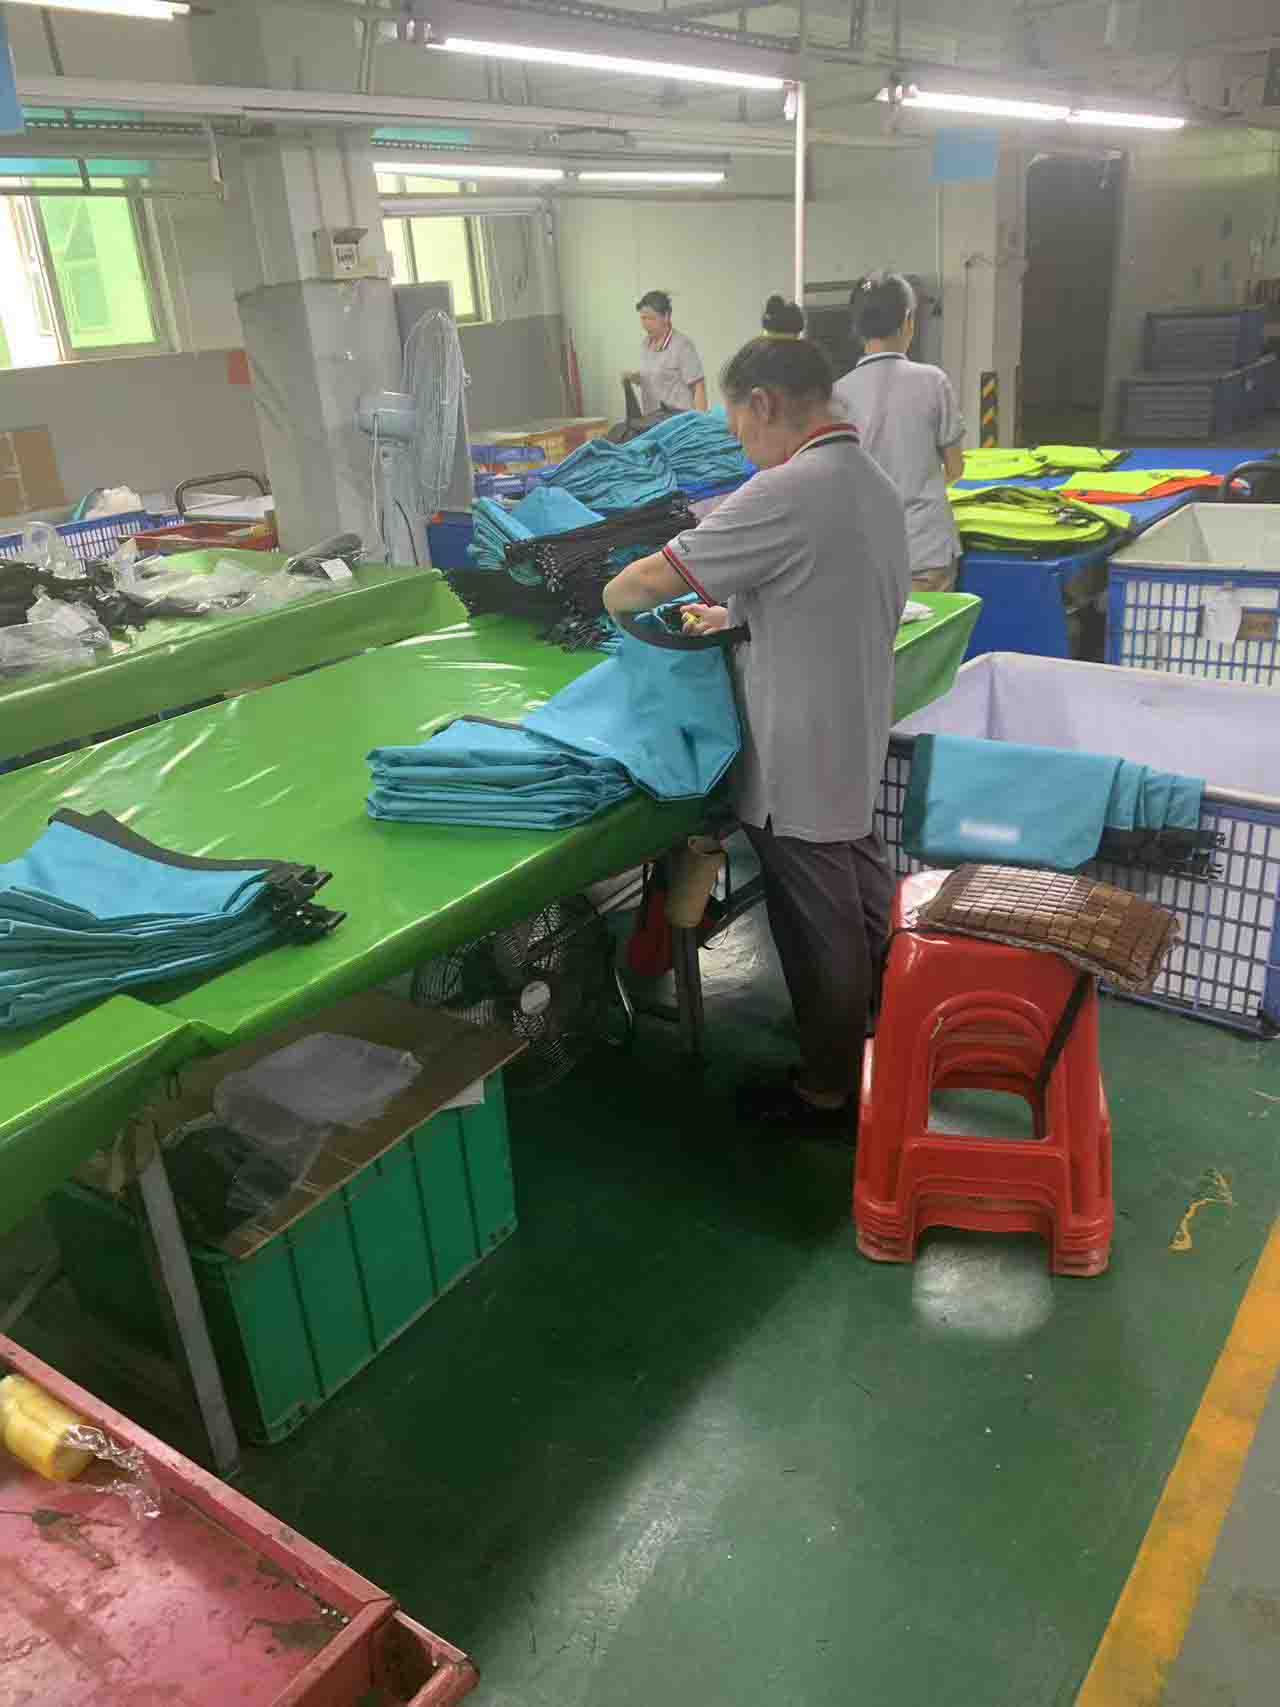
Sealock esegue il controllo di qualità lungo tutta la linea di produzione anziché alla fine:
- IQC: controllo qualità in entrata.I rotoli di tessuto vengono controllati per verificarne la consistenza, lo spessore e il colore rispetto allo standard approvato; cerniere, fibbie, cinghie e valvole sono verificate rispetto alle specifiche. Un brutto tiro fermato qui non diventa mai un brutto lotto.
- IPQC: controllo di qualità durante il processo.I test di distacco vengono eseguiti su saldature campione all'inizio di ogni ciclo per confermare che il set di parametri sta producendo una fusione completa, mentre le saldature, la funzione di chiusura e l'applicazione del logo vengono campionate man mano che il ciclo procede. Questa è la fase che rileva una saldatura alla deriva prima che vengano realizzate centinaia di unità.
- OQC: controllo qualità in uscita.Campionamento AQL rispetto alla classificazione dei difetti concordata, test di immersione in batch, controlli dimensionali e cromatici e confronto con il campione di oro firmato, seguito dalla verifica dell'imballaggio e del cartone.
L'ispezione pre-imbarco di terze parti tramite SGS, QIMA, Bureau Veritas o Intertek è disponibile su richiesta e gli acquirenti sono invitati a inviare il proprio ispettore. Questo sistema si applica al MOQ esattamente come al volume:la quantità dell'ordine cambia l'economia, non lo standard.
5. I test che verificano un'affermazione di impermeabilità
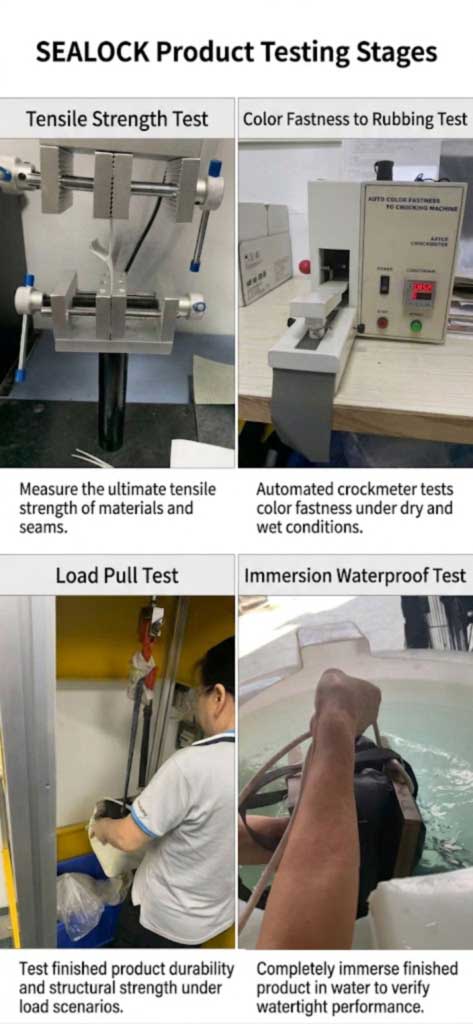
Una classificazione IPX dichiarata non significa nulla senza un test alle spalle. La suite da laboratorio mira alle modalità di guasto che effettivamente mettono fine alla durata di servizio di una sacca asciutta:
| Test | Verifica |
|---|---|
| Immersione totale in acqua | Integrità delle cuciture e delle chiusure rispetto alla valutazione dichiarata |
| Test di distacco della saldatura (all'inizio del funzionamento) | Fusione completa: una saldatura corretta strappa il tessuto di base anziché separarlo nell'interfaccia |
| Test di carico, oltre 1.500 cicli | Maniglie, cinghie e ancoraggi con anello a D sotto carico completo ripetuto |
| Ciclo con cerniera sigillata, 3.000 cicli | Durata della guarnizione della cerniera sui modelli con cerniera |
| Forza di legame | Resistenza della saldatura e della laminazione alla separazione sotto pressione |
| Resistenza alla trazione | Prestazioni del tessuto nei punti di stress |
| Spruzzo salino | Resistenza alla corrosione dell'hardware nel servizio marittimo |
| Resistenza all'attrito | Abrasione da trascinamento e manipolazione |
| Solidità del colore/differenza di colore | Scolorimento UV e deriva da lotto a lotto rispetto allo standard Pantone approvato |
Il test di carico conta più di quanto gli acquirenti si aspettino: sulle borse per uso intensivo, il guasto di solito arriva meccanicamente (una cinghia si strappa o una fibbia si rompe) molto prima che il tessuto o la saldatura cedano.
6. La lista di controllo per l'ispezione di un ordine di borsa asciutta
Una pratica lista di controllo pre-imbarco copre undici aree. Tutto ciò che non è presente nell'elenco non verrà controllato:
- Materiali— tipo di tessuto, denari, spessore del rivestimento rispetto alle specifiche
- Cuciture saldate— continuità, ampiezza, assenza di vuoti, assenza di bruciature o assottigliamenti
- Funzione impermeabile— prova di immersione sulle unità campionate con la chiusura sigillata
- Chiusura— posizionamento dell'irrigidimento roll-top e comportamento di piegatura, o funzionamento della cerniera e condizioni di tenuta
- Hardware— resistenza e funzionamento della fibbia, ancoraggio dell'anello a D, funzione della valvola
- Cinghie e maniglie— forza dell'attacco, qualità della cinghia, funzione di regolazione
- Dimensioni e capacità— dimensione finita e volume utilizzabile dopo la chiusura, contro tolleranza
- Colore- rispetto al riferimento Pantone approvato e al campione d'oro
- Logo ed etichettatura— metodo, posizionamento, adesione e contrassegni di mercato richiesti
- Pulizia— assenza di residui, segni o contaminazioni all'interno del corpo sigillato
- Confezione— sacchetto di plastica, cartellino, codice a barre, contrassegni del cartone, quantità per cartone
7. Cosa dovrebbe risolvere l'acquirente prima della produzione
La maggior parte delle controversie sulla qualità risalgono a qualcosa che non è mai stato scritto. Prima della produzione di massa, l'acquirente dovrebbe concordare per iscritto quattro cose:
- Una specifica con tolleranze— materiale e denari, dimensioni finite e varianza consentita, larghezza della saldatura, tipo e classificazione di chiusura, qualità dell'hardware, standard di colore, posizionamento del logo.
- L'elenco di classificazione dei difetti- cosa conta come critico, maggiore e minore per questo prodotto specifico.
- I livelli AQL e il livello di ispezione— applicato per classe di difetto.
- Un campione d'oro firmato- uno tenuto da ciascun lato, come riferimento fisico rispetto al quale ogni lotto viene giudicato. Questo è ciò che fa sì che un quinto ordine corrisponda al primo, e così ècosa protegge un programma di marchio del distributore durante i riordini.
Laddove il prodotto viene costruito dal basso anziché dal catalogo, questi documenti vengono creati duranteil processo di sviluppo e campionamento OEM, quindi il campione approvato e lo standard di ispezione emergono insieme.
8. Prodotti realizzati con questo sistema
Ogni modello utilizza lo stesso sistema di controllo indipendentemente dalla categoria. Gamma rappresentativa, organizzata per tipologia anziché per priorità:
| Immagine | Modello | Capacità | Materiale | Valutazione | Pagina del prodotto |
|---|---|---|---|---|---|
|
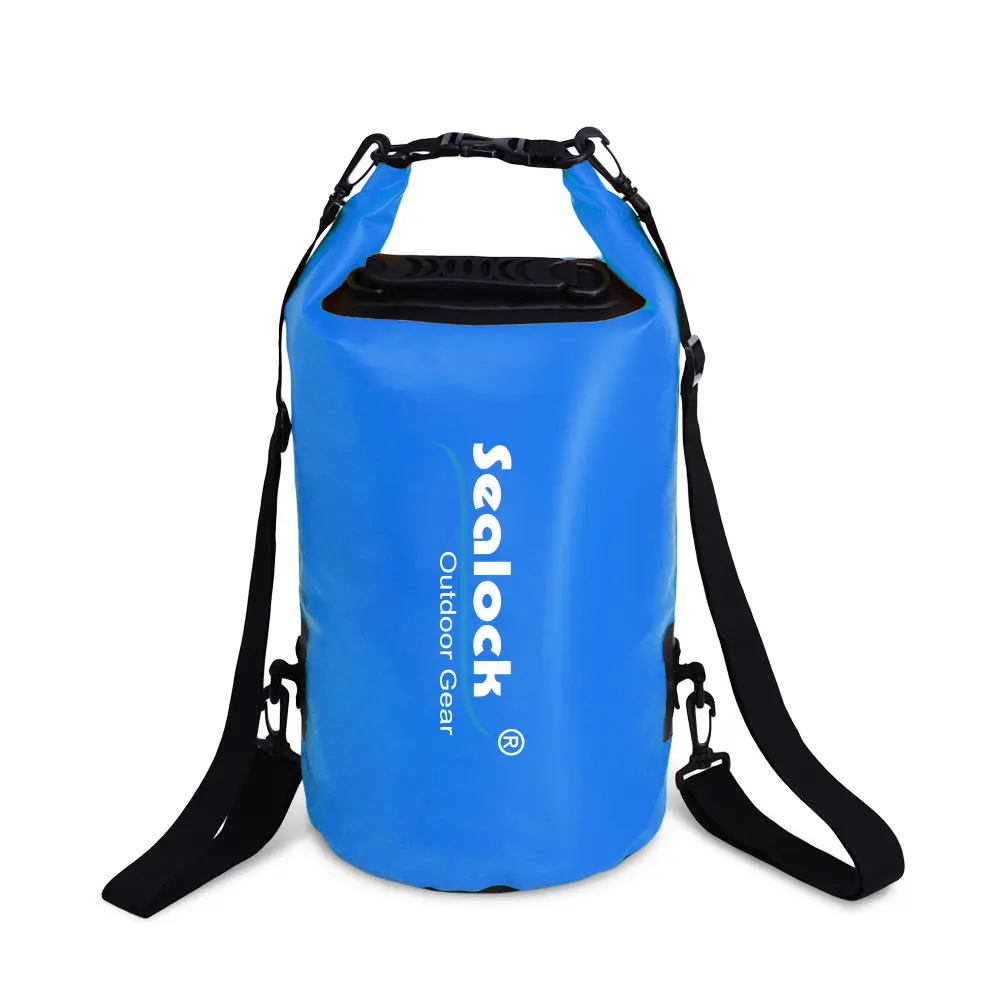
SL-D002 Borsa asciutta | 5–63 litri | PVC 500D da 0,5 mm | IPX7 | Visualizzazione |

|
Borsa impermeabile per zaino SL-E102 | 15/20L | PVC 500D, doppia guarnizione | IPX7 | Visualizzazione |
|
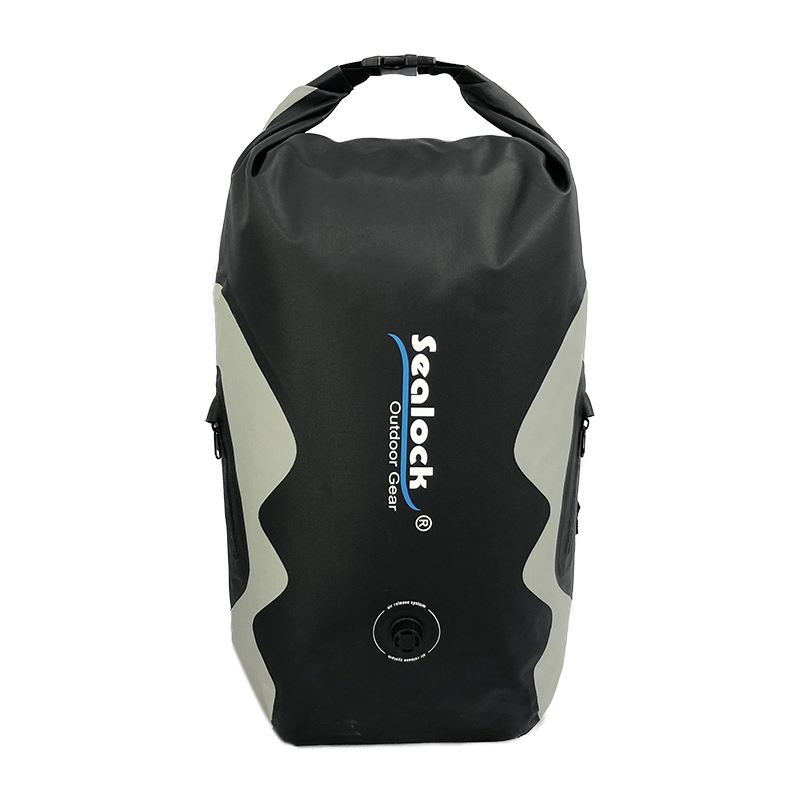
Zaino asciutto SL-E070 | 25 litri | TPU 420D | IPX8 | Visualizzazione |
|
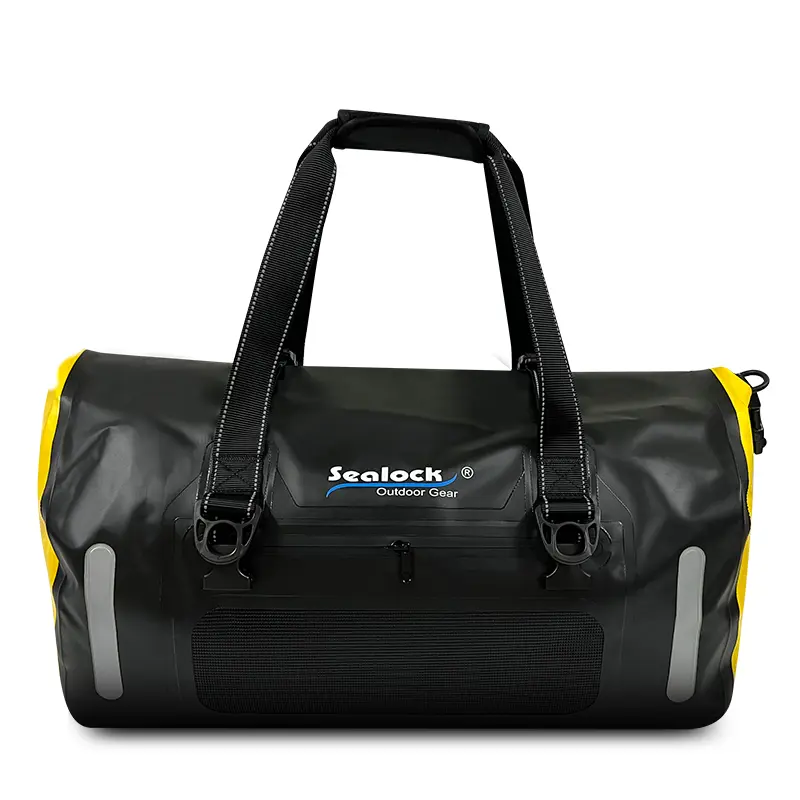
SL-K099 Borsone | 40/60L | TPU 840D | IPX7 | Visualizzazione |
|
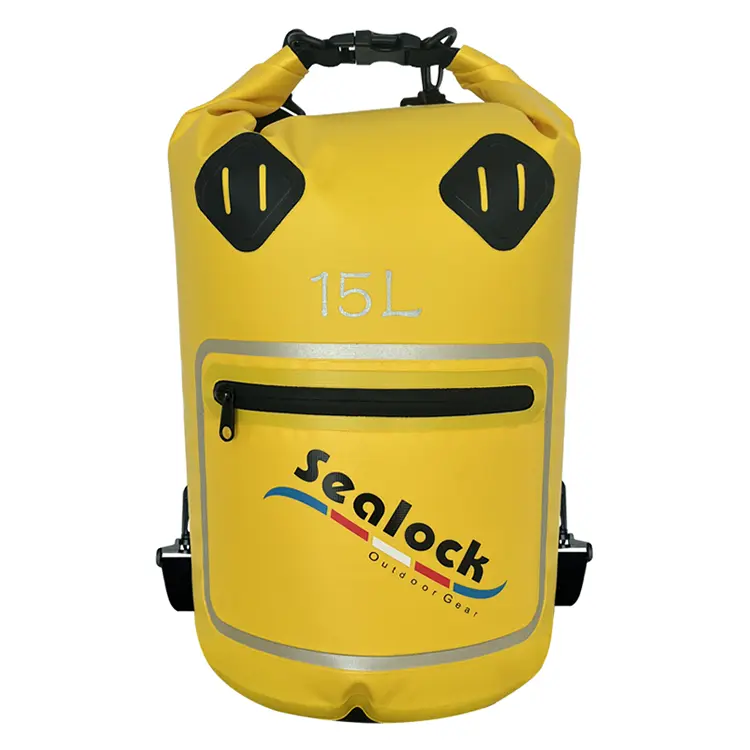
SL-D693 Borsa impermeabile per finestra | 15/20L | PVC 500D + pellicola in PVC | IPX7 | Visualizzazione |

|
Borsa da moto SL-C619 | 35/50L | PVC 500D | IPX6 | Visualizzazione |
Le gamme complete si trovano sottoborse asciutte, zaini asciutti, Eborsoni. La conformità è supportata da ISO 9001, BSCI, SMETA, HIGG, GRS e SCAN, con documentazione di test disponibile per la presentazione di gare d'appalto e di approvazione del fornitore. MOQ 300 pezzi, campioni in 7–15 giorni, sfusi in 30–45 giorni, da Dongguan, Cina o Ho Chi Minh City, Vietnam.
9. Domande frequenti
D: Quale AQL devo impostare per un ordine di borsa asciutta?
R: Il riferimento comune per i beni di consumo è 0 per critico, 2,5 per maggiore e 4,0 per minore, al livello II di ispezione generale. Per un prodotto impermeabile, assicurarsi che qualsiasi percorso di perdita sia classificato come grave o critico anziché cosmetico e rafforzare la classe critica attorno all'hardware portante. I numeri finali dovrebbero essere concordati con il fornitore prima della produzione, in base al rischio del proprio mercato.
D: Il superamento dell'ispezione AQL è sufficiente per garantire la qualità?
R: No. L'AQL è un controllo statistico a campione durante l'ispezione finale: a quel punto la merce è già pronta. Deve affiancarsi all'ispezione dei materiali in entrata, ai controlli delle saldature in linea e ai test funzionali. Un lotto può superare un AQL visivo e tuttavia presentare perdite se nessuno ha eseguito un test di immersione.
D: Come posso fermare le discussioni su ciò che conta come difetto?
R: Scrivere la lista di classificazione dei difetti prima della produzione in serie e allegarla all'ordine, insieme ad un campione d'oro firmato. La maggior parte delle controversie durante l'ispezione finale non riguardano la qualità, ma riguardano due parti che applicano definizioni diverse a posteriori.
D: Come si può controllare una cucitura saldata senza distruggere la borsa?
R: I test di distacco in linea vengono eseguiti su saldature campione all'inizio di ogni esecuzione, il che è distruttivo sul campione ma conferma il parametro impostato per il lotto. Le unità finite vengono quindi verificate in modo non distruttivo mediante test di immersione. Una buona saldatura strappa il tessuto nel test di distacco anziché separarlo in modo netto in corrispondenza della cucitura.
D: Posso utilizzare la mia società di ispezione?
R: Sì, e vale la pena farlo per un ordine significativo. È possibile organizzare ispezioni pre-imbarco di terze parti tramite SGS, QIMA, Bureau Veritas o Intertek oppure è possibile inviare il proprio ispettore. Legare il pagamento del saldo a un rapporto approvato in modo che l'ispezione abbia valore commerciale.
D: Il colore varia tra il primo e il secondo ordine: è un difetto?
R: Dipende dalla tolleranza concordata. Una leggera variazione all'interno di un intervallo concordato è normalmente minore; la deviazione visibile dallo standard Pantone approvato è un grave difetto. I test sulla differenza di colore e sulla solidità del colore rispetto al campione d'oro sono ciò che fa sì che gli ordini ripetuti corrispondano, quindi specifica lo standard anziché fare affidamento su una descrizione.
Richiedi la documentazione QC
Per liste di controllo di ispezione, rapporti di prova, modelli di classificazione dei difetti o per organizzare un audit di terze parti,inviare una richiesta. Sealock risponde alle richieste di approvvigionamento entro 24 ore.