- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Processo di produzione di sacchetti asciutti: dal taglio del materiale alla saldatura RF
Sealock produce borse stagne per OEM e acquirenti all'ingrosso utilizzando la saldatura a radiofrequenza da 27,12 MHz e vale la pena comprendere il processo perché spiega perché due borse realizzate con tessuto identico funzionano in modo completamente diverso. L'impermeabilizzazione del dry bag non viene acquistata insieme al materiale: viene creata sulla linea di produzione, al momento le cuciture vengono saldate. Questo segue l'intera sequenza di produzione, con il dettaglio tecnico che decide se la cucitura tiene.
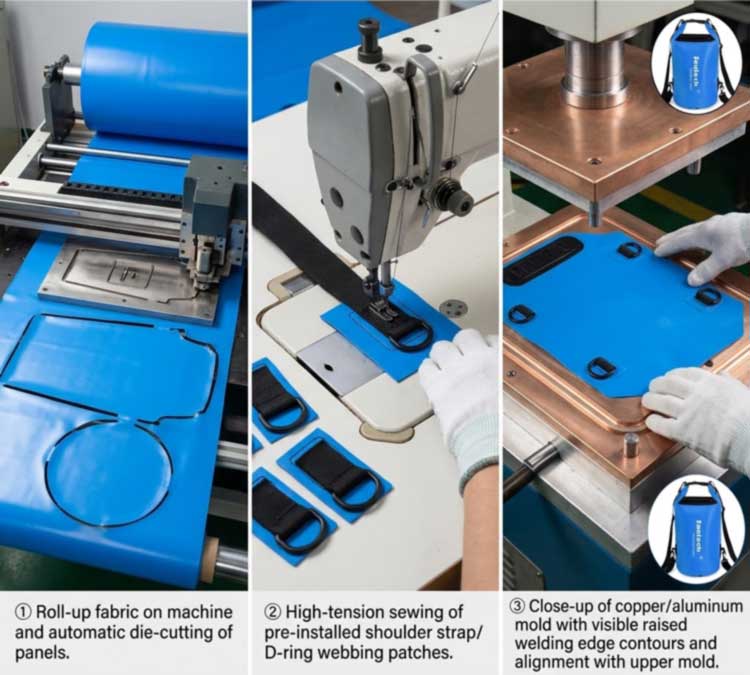
1. Fase uno: allestimento e taglio del materiale
La produzione inizia con rotoli di tessuto spalmato —Telo in PVCONylon laminato in TPU- messo in scena e controllato prima che qualsiasi cosa venga tagliata. L'ispezione in entrata è importante in questo caso perché l'incoerenza del rivestimento, l'umidità nel materiale e la variazione tra i lotti di tintura influiscono tutti su ciò che accade successivamente nella stazione di saldatura.
I pannelli vengono poi stampati dal rotolo mediante una pressa da taglio automatizzata alle esatte dimensioni del progetto. La precisione del taglio è ciò che mantiene uniforme una serie di pezzi: un pannello tagliato a pochi millimetri dalle specifiche non si insedierà correttamente sotto lo stampo di saldatura e la linea di saldatura si sposta con esso. Questo è anche il punto in cui viene impostata l'efficienza dei materiali, poiché l'annidamento dei pannelli determina la quantità di ciascun rotolo che diventa prodotto anziché scarto.
2. Fase due: preassemblaggio delle parti portanti
Prima che qualsiasi cosa venga sigillata, la cucitura industriale ad alta tensione fissa gli elementi portanti (imbracature per le spalle, toppe in tessuto con anello a D, tasche esterne e pannelli di rinforzo) sui pannelli piatti.
La sequenza qui è voluta ed è uno dei dettagli che distingue una borsa adeguatamente progettata da una economica: le cuciture avvengonoPrimasi forma la guarnizione impermeabile, quindi nessun ago penetra mai nella membrana impermeabile finita. Tutto ciò che deve essere successivamente attaccato al corpo sigillato (anelli a D, ancoraggi MOLLE, valvole) viene saldato su toppe di rinforzo invece che cucite attraverso la pelle.
3. Fase tre: impostazione dello stampo
Ogni geometria della borsa richiede la propria attrezzatura. Il modello di saldatura viene tradotto in uno stampo personalizzato, generalmente in ottone o alluminio lavorato, con bordi rialzati che definiscono la forma esatta del cordone saldato. La fustella viene posizionata sulla piastra e allineata al pannello.
Il design della fustella fa molto più che modellare la cucitura. I profili dei bordi rialzati possono essere lavorati per produrre una guarnizione a strappo, dove la saldatura e il bordo di rifinitura si formano nella stessa operazione, e le condizioni dello stampo influiscono direttamente sui risultati: uno stampo che ha perso planarità o ha raccolto contaminanti dà una distribuzione non uniforme di pressione ed energia, che si presenta come un punto debole in una cucitura altrimenti buona. La capacità di attrezzaggio è anche ciò che consente a una fabbrica di costruire una nuova forma anziché limitarsi a riempire solo stampi esistenti: la base percapacità e strutture personalizzate.
4. Fase quattro: saldatura RF: come viene effettivamente formata la giuntura
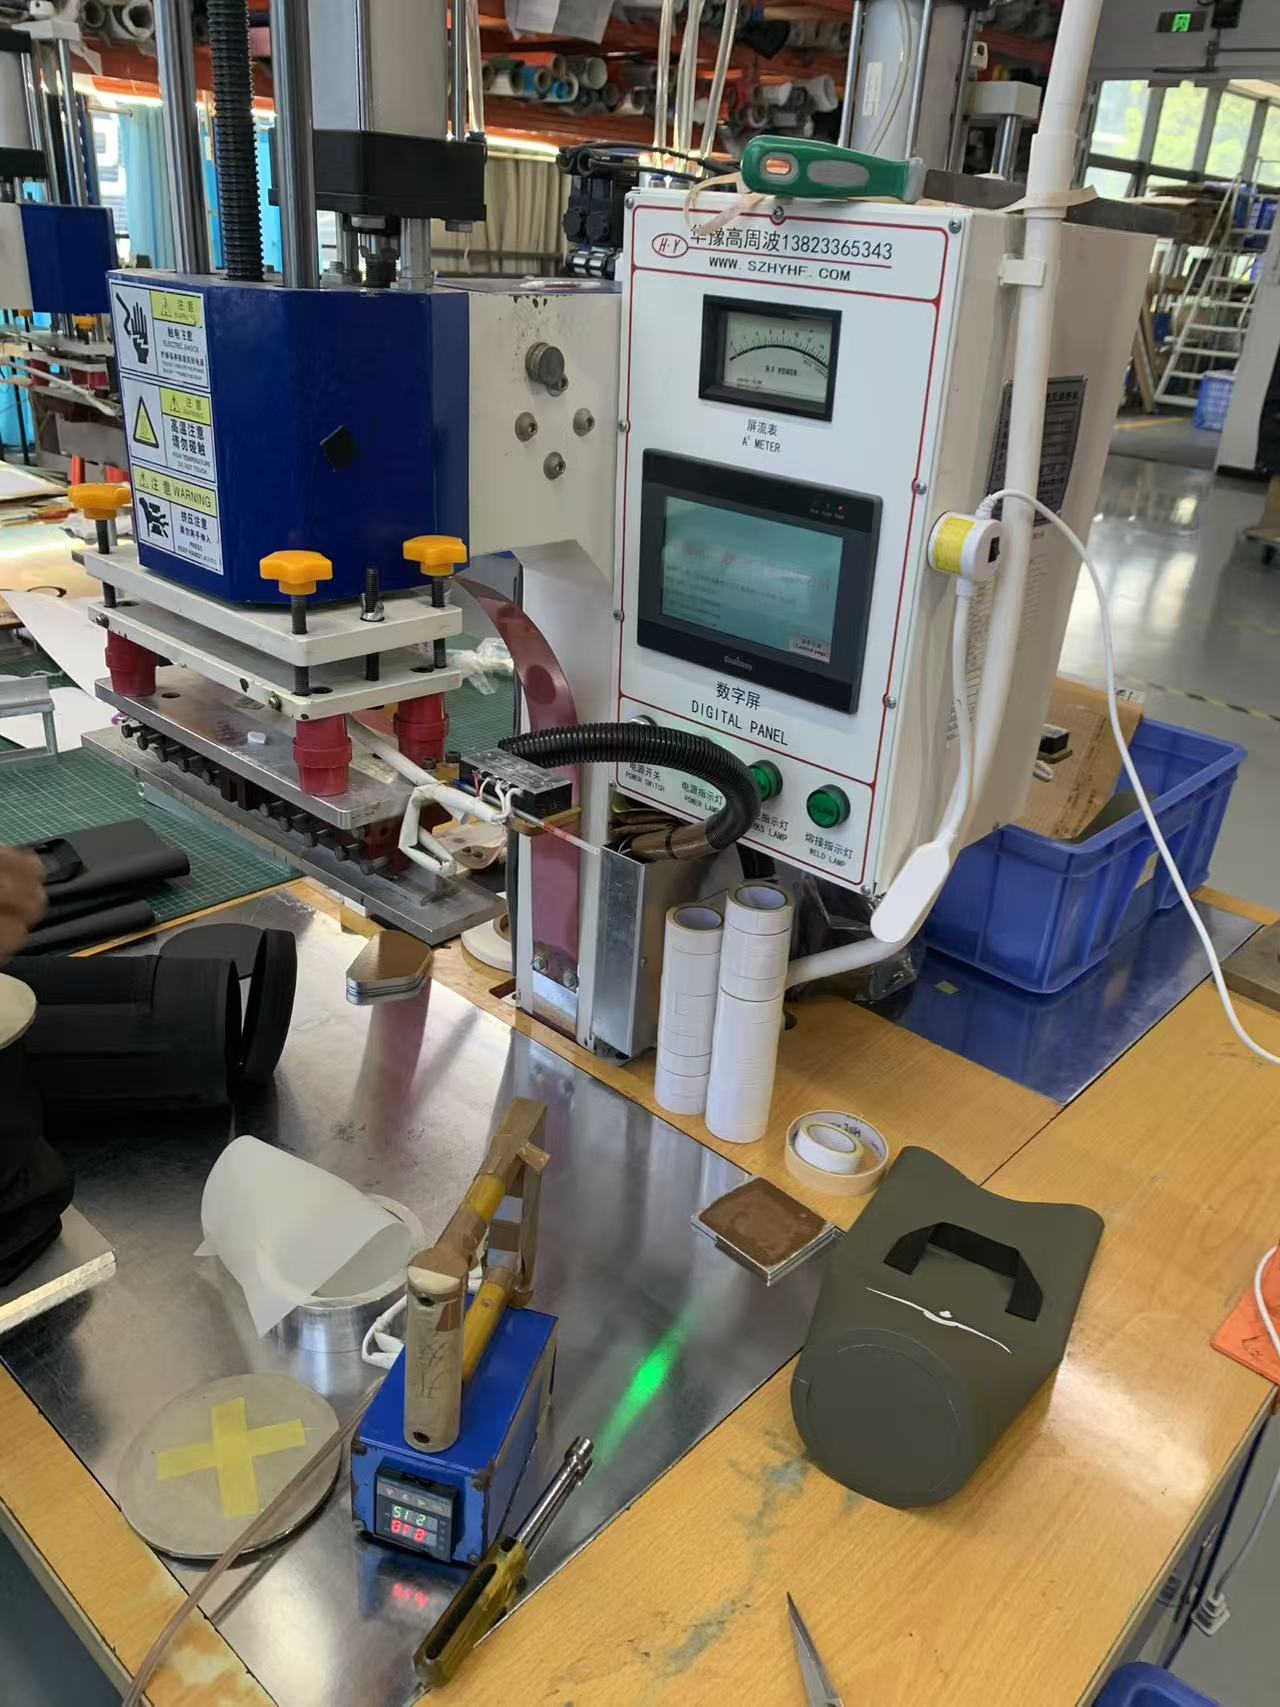
Questo è il nocciolo del processo. La saldatura a radiofrequenza, chiamata anche saldatura ad alta frequenza o dielettrica, unisce i materiali termoplastici utilizzando un campo elettromagnetico anziché una fonte di calore esterna. La sequenza ha quattro fasi:
- Caricamento.I pannelli vengono posizionati tra la matrice superiore e la piastra inferiore, con la matrice che definisce la forma della saldatura.
- Pressione.Una forza di serraggio porta gli strati a stretto contatto: senza di essa, il polimero fuso non può fondersi in un’unica massa.
- Attivazione RF.Un generatore applica energia ad alta frequenza a 27,12 MHz attraverso gli elettrodi. Il campo alternato fa oscillare rapidamente le molecole polari del materiale e l'attrito molecolare interno genera caloredentroil materiale anziché condurlo dalla superficie.
- Raffreddamento sotto pressione.L'alimentazione si interrompe ma il serraggio continua mentre la cucitura si solidifica. Il rilascio della pressione troppo presto è una delle cause più comuni di una saldatura debole.
Poiché il calore ha origine all'interno del materiale, entrambi gli strati raggiungono simultaneamente la temperatura di fusione e si uniscono in un'unica massa continua senza adesivi, solventi o fili. Una saldatura RF eseguita correttamente è in genere resistente quanto il materiale di base ed è per questo che la cucitura non è il punto debole in una borsa impermeabile adeguatamente costruita.
5. Perché la saldatura RF e cosa non può saldare
La saldatura RF funziona solo su materiali termoplastici polari, materiali le cui molecole rispondono a un campo elettromagnetico. Ciò include PVC, PU e TPU, tessuti rivestiti in TPU, EVA e alcuni tipi di PET e nylon. Le poliolefine non polari come il polietilene e il polipropilene assorbono scarsamente l'energia RF e non possono essere saldate RF senza rivestimenti reattivi RF o strati di collegamento; hanno invece bisogno di metodi ad aria calda, a cuneo caldo o a impulso.
La dipendenza dal materiale è una questione di specifiche, non una questione di curiosità: è uno dei motivi per cui PVC e TPU dominano la categoria delle borse stagne. Per questi materiali, la RF produce una giuntura più resistente rispetto alla saldatura ad aria calda, a cuneo caldo o a impulso, motivo per cui è lo standard per i prodotti a tenuta d'aria e di liquidi in tutti i settori, dalle coperture per camion e gonfiabili alle sacche per liquidi medicali, dove una chiusura ermetica non è opzionale.
6. I parametri che determinano la qualità della saldatura
Una saldatura è il prodotto di quattro impostazioni, convalidate per ciascun materiale e spessore anziché impostate una volta e dimenticate:
| Parametro | Cosa controlla | Modalità di errore se errata |
|---|---|---|
| Potenza RF | Tasso di riscaldamento interno attraverso l'area della tenuta | Troppo basso: fusione incompleta. Troppo alto: burn-through, diradamento |
| Tempo di sosta | Per quanto tempo viene applicata l'energia | Breve: saldatura a freddo. Lungo: degrado del materiale |
| Pressione | Intimità di contatto tra strati | Basso: vuoti e canali. Eccessivo: compressione e cucitura sottile e fragile |
| Tempo di raffreddamento | Solidificazione sotto morsetto | Rilascio anticipato: la cucitura si stacca prima che si stabilizzi |
Come punto di riferimento per la scala, sigillare una sottile pellicola di PVC con pochi secondi di saldatura e raffreddamento richiede circa poche centinaia di watt sull'area di sigillatura: i teloni più pesanti e i laminati multistrato ne richiedono sostanzialmente di più. Diverse variabili del materiale modificano queste impostazioni: il livello di plastificante nel PVC, il contenuto di umidità, i pigmenti e i riempitivi, la trama del tessuto e lo spessore della pellicola, tutti modificano il modo in cui il materiale assorbe energia. Questo è il motivo per cui un cambio di colore o un nuovo lotto di tessuto non sono automaticamente neutrali rispetto al processo e perché le saldature vengono riqualificate anziché presunte.
7. Fase cinque: raffreddamento, rifinitura e assemblaggio finale
I pannelli saldati si spostano in una zona di raffreddamento dedicata in modo che l'incollaggio si stabilizzi senza distorsioni, quindi il sacco viene privato della bava e girato. L'assemblaggio finale si adatta ai componenti che completano il prodotto: chiusure roll-top e fibbie, cerniere dove specificato, cinghie, maniglie, valvole di spurgo e pannelli trasparenti per finestre, che sono essi stessi saldati al corpo come parte della stessa pelle continua. L'hardware che trasporta il carico è fissato su toppe di rinforzo saldate, mantenendo la membrana impermeabile non forata.
8. Fase sei: test prima della spedizione
La giuntura saldata viene verificata anziché presunta. All'inizio dell'esecuzione, vengono eseguiti test di distacco su saldature campione per confermare che il set di parametri stia producendo una fusione completa: la modalità di guasto stessa è diagnostica, poiché una cucitura che si stacca in modo netto all'interfaccia indica un legame insufficiente, mentre una che strappa il materiale di base mostra che la saldatura è più forte del tessuto attorno ad essa.
Le borse finite vengono quindi sottoposte a test di immersione completa in acqua rispetto alla classificazione IPX dichiarata, insieme a una suite di laboratorio che copre test di carico di oltre 1.500 cicli su maniglie e ancoraggi, 3.000 cicli di cerniere sigillate su modelli con cerniera, resistenza alla trazione e all'adesione, nebbia salina, resistenza all'attrito, solidità del colore e differenza di colore. Ogni lotto esegue un controllo in tre fasi: IQC su tessuto e hardware in entrata, IPQC su saldature e processi in linea, OQC con campionamento AQL, test per immersione in batch e confronto con campioni di oro firmati, con ispezione SGS o QIMA disponibile, secondo ilstandard di qualità applicati a ogni ciclo di produzione.
9. Perché i battiti saldati sono cuciti e nastrati
Una cucitura cucita spinge un ago attraverso lo strato impermeabile migliaia di volte, quindi si affida al nastro per coprire i fori. Il nastro si solleva con la flessione, l'età, il calore e l'abrasione e, una volta fatto, ogni foro dell'ago è un punto di ingresso. Una cucitura saldata non ha fori da coprire: gli strati rivestiti sono fusi in un unico materiale. Per qualsiasi borsa che deve sopravvivere all'immersione piuttosto che alla pioggia leggera, questa è la differenza decisiva, ed è per questo che la struttura saldata è la base per i veri prodotti impermeabili, indipendentemente dalla qualità del tessuto esterno.
10. Prodotti costruiti su questo processo
Modelli prodotti sullo stesso processo di saldatura, organizzati per tipologia anziché per priorità:
| Immagine | Modello | Capacità | Materiale | Valutazione | Pagina del prodotto |
|---|---|---|---|---|---|
|
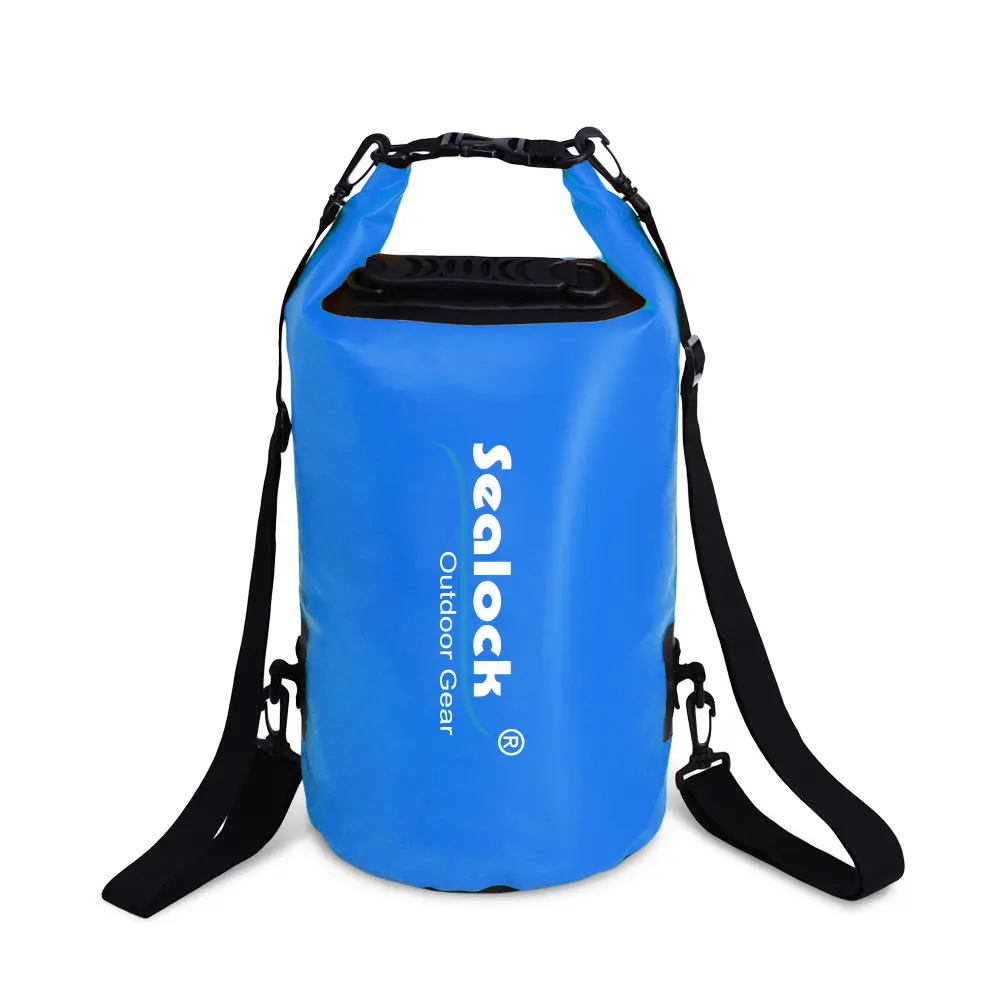
SL-D002 Borsa asciutta | 5–63 litri | PVC 500D da 0,5 mm | IPX7 | Visualizzazione |

|
Borsa impermeabile per zaino SL-E102 | 15/20L | PVC 500D, doppia guarnizione | IPX7 | Visualizzazione |
|
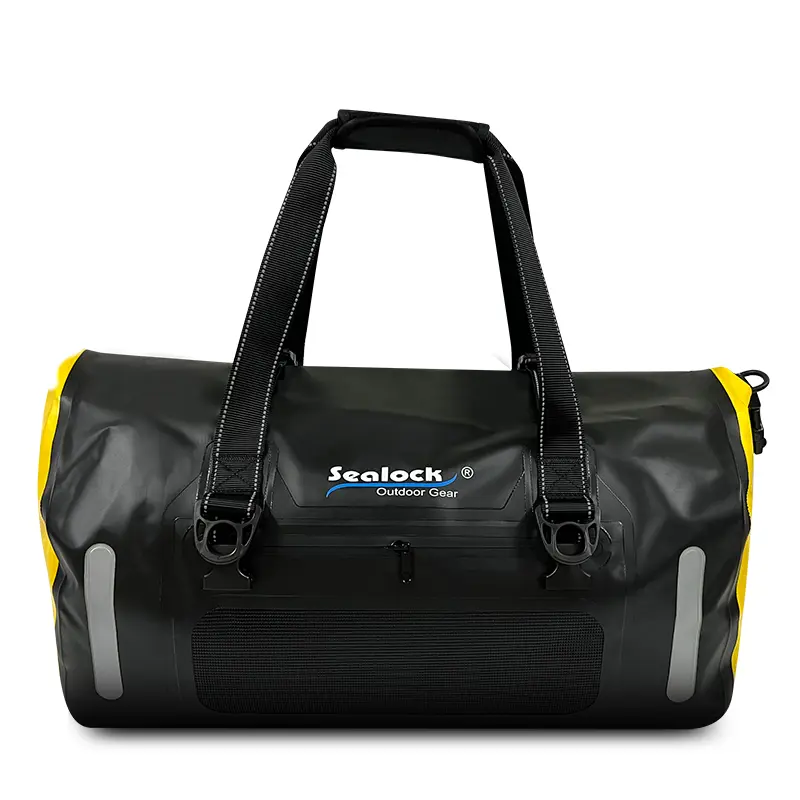
SL-K099 Borsone | 40/60L | TPU 840D | IPX7 | Visualizzazione |
|
Zaino asciutto SL-E070 | 25 litri | TPU 420D | IPX8 | Visualizzazione |
|
SL-D693 Borsa impermeabile per finestra | 15/20L | PVC 500D + pellicola in PVC | IPX7 | Visualizzazione |

|
Borsa da moto SL-C619 | 35/50L | PVC 500D | IPX6 | Visualizzazione |
Le gamme complete si trovano sottoborse asciutte, zaini asciutti, Eborsoni. È supportato lo sviluppo da zero a partire da uno schizzo, un campione o una specifica target: nuove geometrie significano nuovi strumenti, che fanno parte del percorso di sviluppo standard piuttosto che un ostacolo. MOQ 300 pezzi, campioni in 7–15 giorni, sfusi in 30–45 giorni, da Dongguan, Cina o Ho Chi Minh City, Vietnam.
11. Domande frequenti
D: Perché la mia borsa in polietilene o polipropilene non può essere saldata a radiofrequenza?
R: Perché questi polimeri non sono polari: le loro molecole rispondono a malapena al campo elettromagnetico, quindi non viene generato quasi alcun calore interno. Hanno bisogno di rivestimenti reattivi alla radiofrequenza o di strati di collegamento, oppure di un metodo diverso come la saldatura ad aria calda o a impulsi. Questo è uno dei motivi principali per cui PVC e TPU dominano le borse impermeabili saldate.
D: Quanto è resistente una cucitura saldata rispetto al tessuto stesso?
R: Se saldata correttamente, la cucitura è generalmente resistente quanto il materiale principale o più forte. In un test di distacco, una buona saldatura strappa il tessuto di base invece di separarsi nell'interfaccia: se la cucitura si stacca in modo netto, i parametri erano errati.
D: Abbiamo cambiato colore e le saldature hanno iniziato a cedere: perché dovrebbe succedere?
R: I pigmenti e i riempitivi modificano il modo in cui il materiale assorbe l'energia RF, così come il livello di plastificante, il contenuto di umidità e lo spessore. Un nuovo lotto di colore o tessuto può richiedere un'impostazione diversa di potenza, permanenza o pressione. Le saldature dovrebbero essere riqualificate con prove di distacco all'inizio del ciclo, non riportate sul presupposto che "stesso materiale" significhi "stesse impostazioni".
D: Una cucitura nastrata è accettabile su una borsa impermeabile?
R: Può funzionare per la protezione dalla pioggia leggera, ma non per l'immersione. Le cuciture perforano lo strato impermeabile migliaia di volte e il nastro che copre quei fori si solleva con la flessione, il calore e l'età. Se le specifiche dicono che è sommergibile, deve essere saldato.
D: Perché la forma di una borsa personalizzata aumenta i costi e i tempi di consegna?
R: Ogni geometria necessita di una propria matrice lavorata, che rappresenta un costo di attrezzaggio una tantum e un tempo di consegna prima che possa iniziare il campionamento. È lo stesso motivo per cui una nuova forma comporta un minimo più elevato rispetto a un cambiamento di colore su un modello esistente.
D: È possibile saldare tra loro materiali diversi?
R: I materiali polari compatibili possono essere: una finestra in pellicola di PVC trasparente saldata al corpo di un telone in PVC è un esempio di routine. La miscelazione di polimeri diversi, o di un materiale polare con un materiale non polare, è il punto in cui i legami falliscono, quindi l'accoppiamento dei materiali viene confermato nella fase di campionamento.
Richiedi una procedura dettagliata o esempi di processo
Per una passeggiata video della linea di saldatura, dati sui test di saldatura, campioni o una proposta OEM/ODM completa,inviare una richiesta. Sealock risponde alle richieste di approvvigionamento entro 24 ore.