Una colorazione sembra una decisione presa su uno schermo. Sul pavimento è un flusso di produzione: il proprio lotto di materiale, la propria tessitura, la propria ferramenta, il proprio filo, il proprio standard di colore, il proprio contenitore e, per un colore in particolare, la propria disciplina degli utensili.
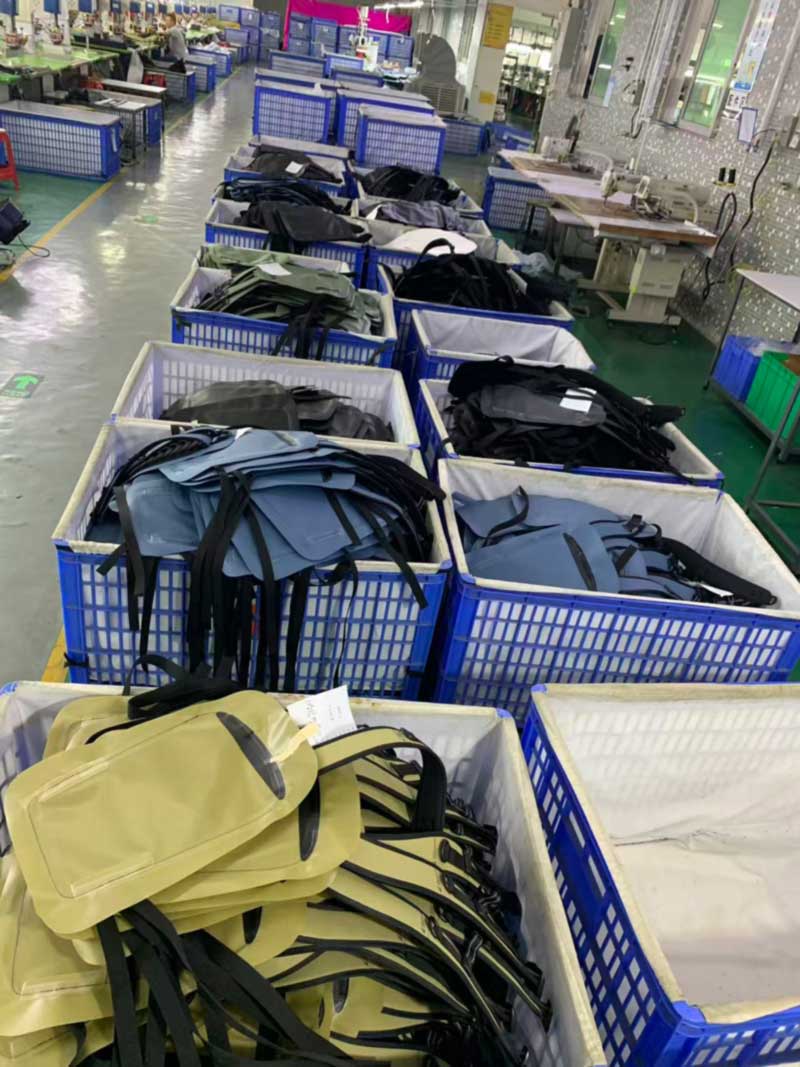
Questo mese la nostra linea Dongguan ha lanciato uno zaino impermeabile saldato in sei colorazioni contemporaneamente: bianco, nero, antracite, blu ardesia, sabbia e oliva. I bidoni che corrono lungo il corridoio sono l'immagine più chiara di ciò che significa realmente, e le unità bianche sono quelle davanti alle quali i supervisori passano più spesso.
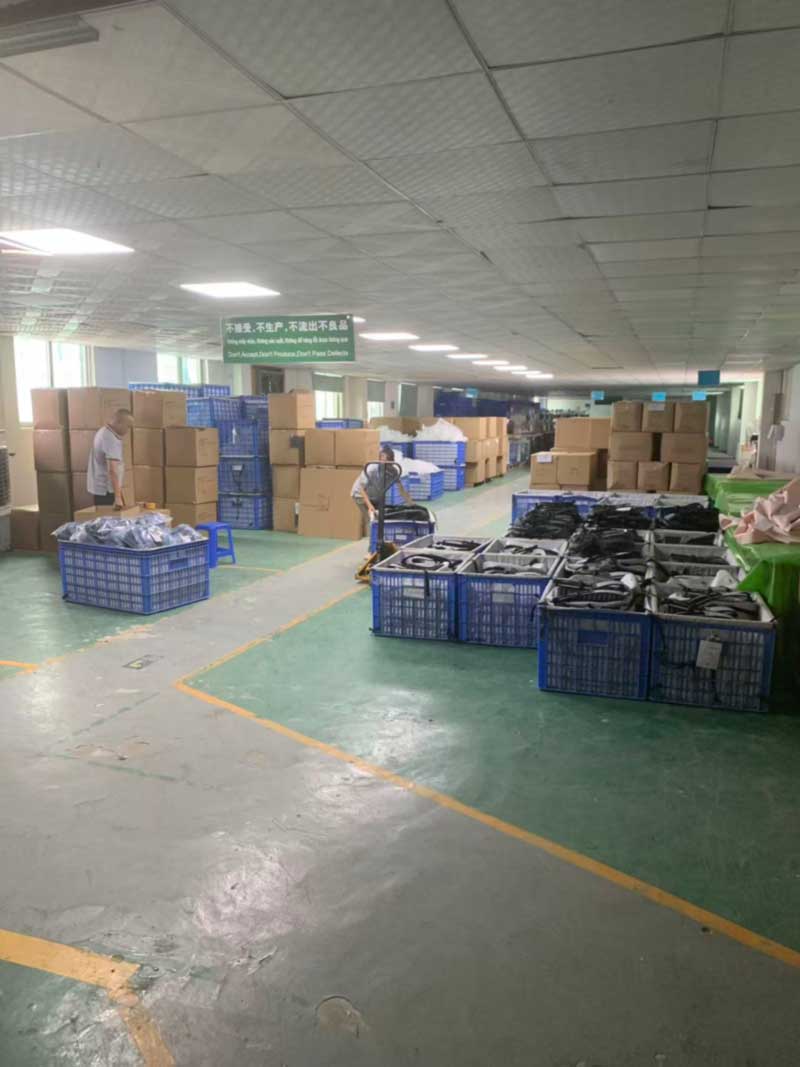
Sei varianti colore in sottoassemblaggio, una per contenitore. Ogni contenitore costituisce un flusso separato dal taglio al cartone.
Perché il bianco costa più del nero da saldare
La saldatura ad alta frequenza funziona guidando un campo alternato attraverso il materiale in modo che il polimero si riscaldi dall'interno e i due strati si fondano. Ottieni la giusta permanenza, potenza e pressione e la cucitura sarà forte quanto il foglio principale. Spingere uno qualsiasi dei tre leggermente oltre il valore ottimale e il materiale sul bordo della cucitura scolorirà.
Sul nero, lo scolorimento è invisibile. Sul carbone o sull'oliva è abbastanza vicino all'invisibile che solo un occhio allenato al banco lo coglie. Sul bianco c'è una linea testimone marrone che corre per tutta la lunghezza della cucitura e non vi è alcuna rilavorazione che la rimuova. Il pannello è rottame.
Quindi il bianco viene eseguito con una finestra di processo più ristretta rispetto a qualsiasi altro colore nell'ordine. Gli elettrodi vengono mantenuti puliti, perché una traccia di residuo di una precedente corsa al buio si trasferisce direttamente su una superficie bianca. L'approvazione del primo pezzo è più rigorosa. Gli operatori controllano il bordo della cucitura anziché solo la cucitura. In pratica, una tiratura del bianco richiede più attenzione per unità e produce un numero leggermente inferiore di buoni pannelli per foglio, e qualsiasi fabbrica che quota il bianco esattamente allo stesso costo del nero o non ne ha lavorato molto o sta assorbendo la differenza da qualche parte che l'acquirente non può vedere.
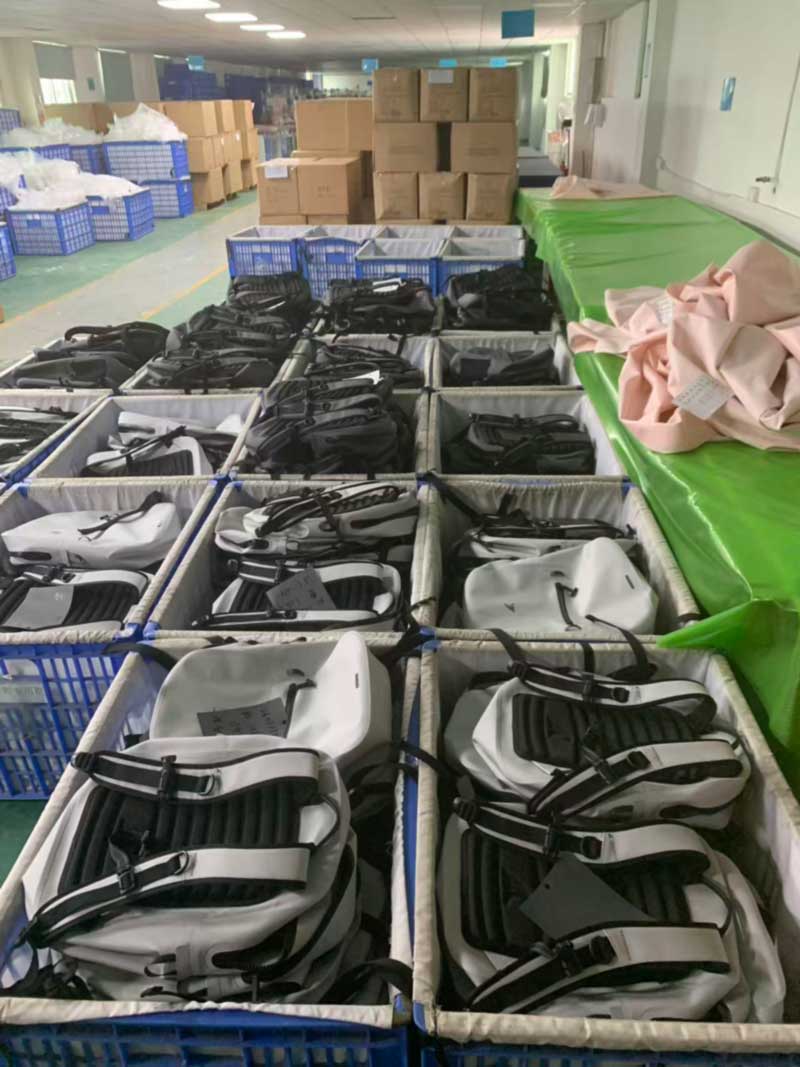
La stessa logica si applica fino alla finitura. Un guscio saldato bianco mostra segni di manipolazione, residui di panca e graffi che un guscio nero nasconde completamente, motivo per cui le unità bianche si spostano in contenitori rivestiti di stoffa e vengono pulite prima di essere imballate.
Corpi bianchi allestiti per l'assemblaggio. Il colore che fotografa meglio è quello che non nasconde nulla sulla linea.
Schienali saldati, non trapuntati
I pannelli posteriori di questo programma sono saldati anziché cuciti: la schiuma è racchiusa tra gli strati rivestiti e il motivo a canali è saldato, il che produce nervature di ventilazione rialzate senza linee di cucitura in nessun punto della superficie.
Questo è importante specificamente per uno zaino impermeabile. Su un pannello posteriore trapuntato convenzionale i canali sono formati da cuciture, il che significa centinaia di perforazioni con aghi posizionati direttamente contro la schiena di chi lo indossa, sul pannello che riceve più sudore, più pressione e più flessibilità. Ognuno di quei buchi è un percorso capillare. Il pannello non è ciò che tiene l'acqua fuori dallo scomparto principale, ma è ciò che assorbe l'umidità e rimane umido, e un pannello posteriore che non si asciuga mai è una vera lamentela in questa categoria anche quando la borsa stessa non ha mai avuto perdite.
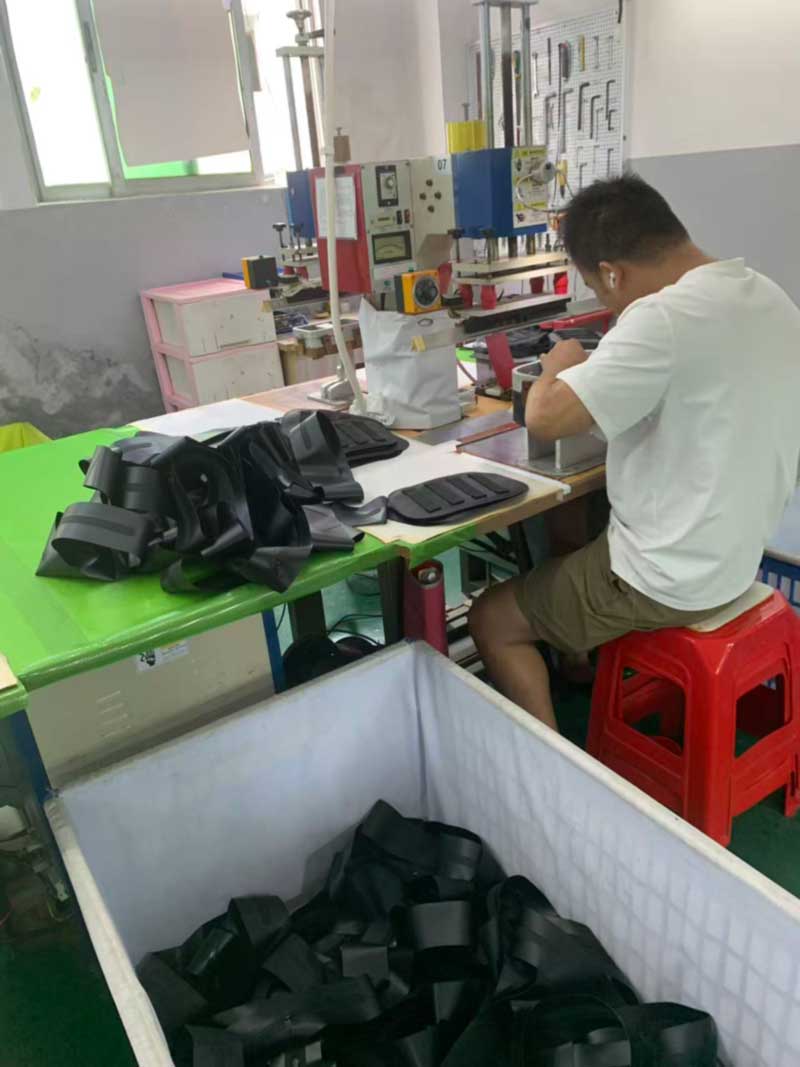
La saldatura dei canali invece conferisce la stessa geometria di ventilazione con superficie sigillata. La schiuma rimane asciutta, il pannello si pulisce facilmente e non ci sono cuciture che possano sfregare contro una giacca per poche centinaia di chilometri. Costa una fustella dedicata per dimensione del pannello e un ciclo più lento di quello di cui avrebbe bisogno una macchina da cucire: questo è il mestiere, ed è quello giusto su una confezione venduta come impermeabile.
Saldatura del motivo a canali in un pannello posteriore imbottito: nervature di ventilazione senza fori per le cuciture.
Dove le macchine da cucire guadagnano ancora il loro posto
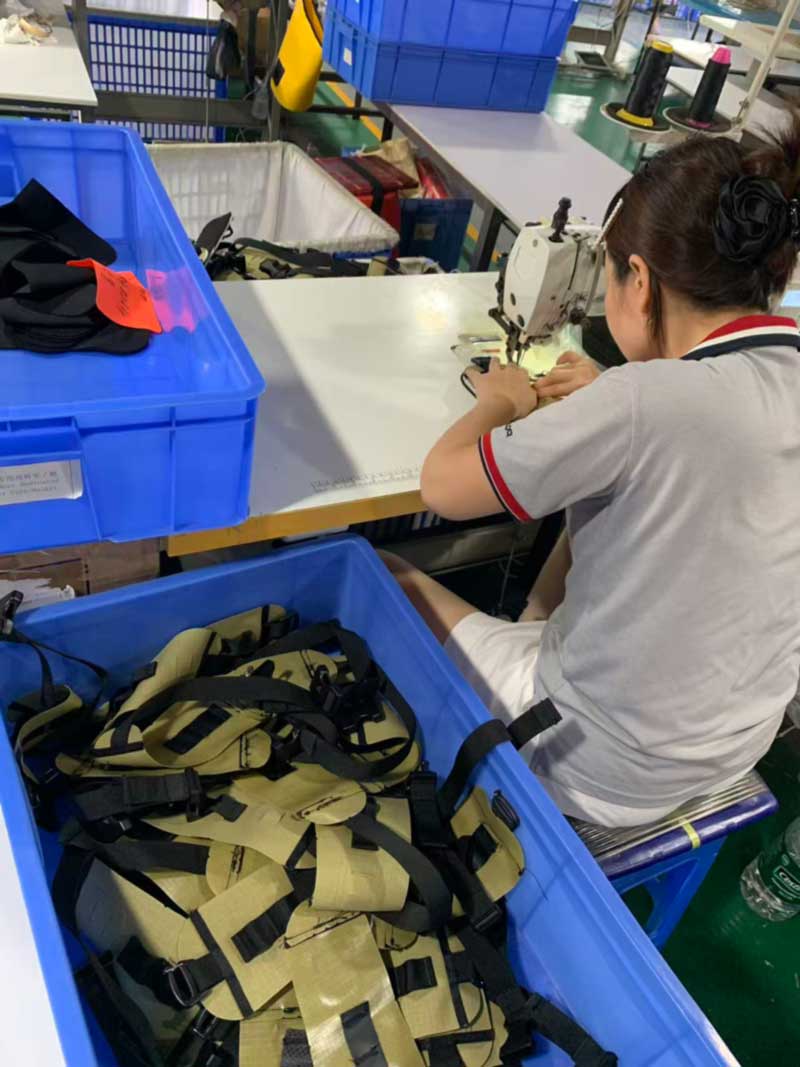
A pochi metri di distanza i banchi da cucito sono assemblaggi di cinghie per travette. Questa non è una contraddizione e non è un ripiego.
La saldatura è corretta per la scocca, la base, il pannello posteriore e le toppe di ancoraggio che trasportano il carico nella carrozzeria. La cucitura è corretta per giunzioni da tessuto a tessuto, anelli di regolazione, assemblaggio di imbracature e bordi bordati, dove la giunzione è tessuto-tessuto, non comporta obblighi di impermeabilità e richiede la resistenza al taglio e la riparabilità fornite da una travetta. Un giunto in tessuto saldato su un'imbracatura per le spalle sarebbe la risposta sbagliata: più rigido, più difficile da riparare e non più asciutto, perché in primo luogo non c'era nulla in quel giunto che impedisse all'acqua di entrare.
Il nostro reparto di cucitura è interno e segue la stessa disciplina del reparto di saldatura: schede di processo in ogni stazione, approvazione del primo pezzo, controlli in linea. Su una confezione come questa i due processi si intersecano attraverso un'unica sequenza di costruzione, e i contenitori dei sottoassiemi nel corridoio rappresentano il modo in cui la sequenza rimane sincronizzata su sei colori contemporaneamente.
Fettuccia per imbracatura travetta. Le giunzioni tra tessuto e tessuto vengono cucite; il guscio impermeabile è saldato.
Sei flussi, un corridoio, nessuna mescolanza
Il rischio reale in una tiratura multicolore non risiede nel singolo processo. È che un pannello frontale blu ardesia incontra un'imbracatura di carbone da qualche parte nel sottoinsieme e nessuno se ne accorge finché il pezzo non viene etichettato.
La separazione è strutturale. Una combinazione di colori per un contenitore, ciascun contenitore porta la propria carta. Fettucce, fibbie e hardware sono equipaggiati per colorazione anziché presi da un comune negozio di articoli sfusi, e gli avanzi tornano nei negozi alla fine della corsa invece di sedersi in panchina per quella successiva. I conteggi vengono scritti a mano su carte che si trovano a faccia in su sulle merci e viaggiano con esse all'OQC, dove vengono riconciliate prima che un cartone venga registrato.
Sopra il pavimento dell'imballaggio c'è uno striscione verde che recita, in cinese, vietnamita e inglese: non accettare difetti, non produrre difetti, non trasmettere difetti. Il vietnamita non è una decorazione: nella nostra struttura di Ho Chi Minh City vengono applicati gli stessi standard, segnaletica e documenti di processo, il che rende realistico per un acquirente spostare un ordine tra origini per motivi tariffari senza riapprovare l'intero processo.
Il piano di imballaggio. Il banner è in tre lingue perché lo standard è presente in entrambi gli stabilimenti.
La differenza di colore è un valore misurato, non un'opinione
Ogni colorazione di questo ordine prevede uno standard approvato e le unità finite vengono confrontate con esso anziché tra loro. Questa distinzione conta più di quanto sembri. Due borse che sembrano belle una accanto all'altra sul banco possono trovarsi entrambe al di fuori della tolleranza nella stessa direzione, e il cliente che riordina sei mesi dopo riceve un lotto che visibilmente non corrisponde al primo.
La differenza di colore e la solidità del colore si trovano nel set di ispezione insieme al lavoro strutturale: forza di adesione sulle cuciture saldate, resistenza alla trazione sul tessuto di base, ciclo di carico sugli ancoraggi delle cinghie, fatica della cerniera, abrasione e nebbia salina, con punti di controllo IQC, IPQC e OQC attraverso l'ordine e ispezione di terze parti da parte di SGS o QIMA disponibili su richiesta.
Per quanto riguarda il grado di impermeabilità, rimaniamo specifici per costruzione. Un guscio saldato con chiusura roll-top è verificato in base a un protocollo per pioggia intensa e getti d'acqua, che è ciò che effettivamente supporta un roll-top: lo stesso standard alla base del nostroZaino portacomputer roll-top da 20 litrie il nostroZaino per bicicletta da pendolare da 22 litri. Le richieste di immersione appartengono a costruzioni a chiusura ermetica come laPacchetto speleo IPX8, che viene verificato mediante immersione completa in acqua di due ore o più. La valutazione segue la chiusura, non la copia di marketing.
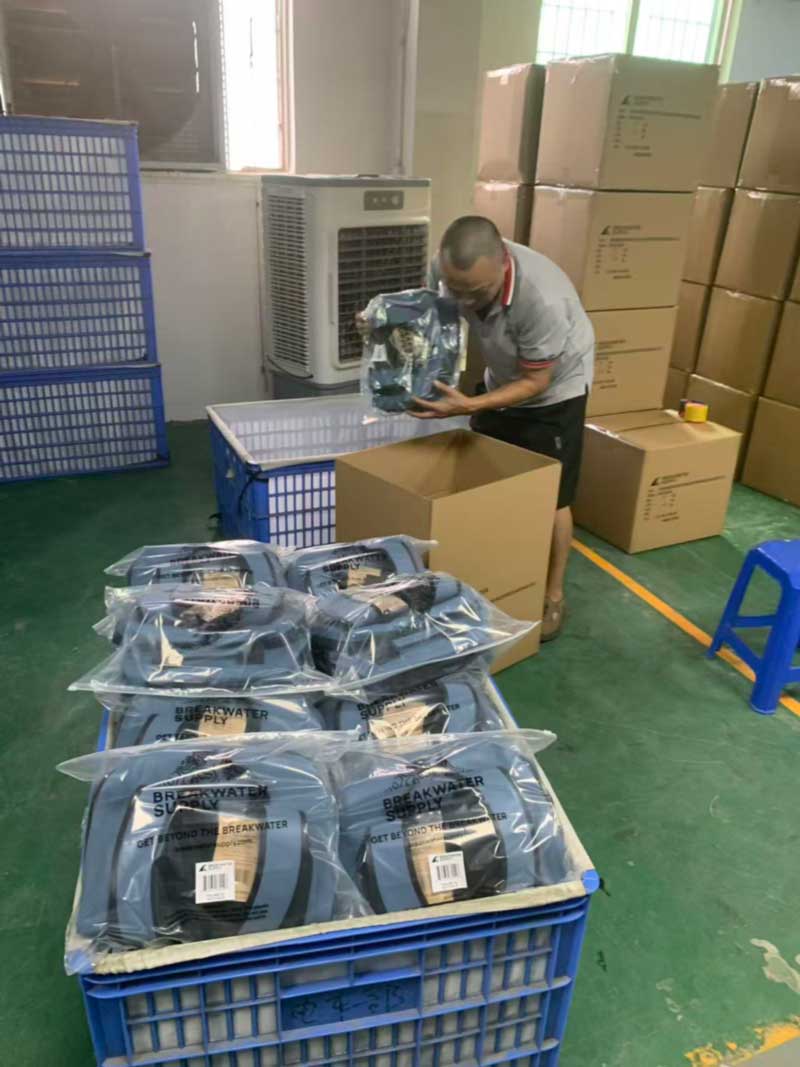
Confezionati singolarmente, contati, contrassegnati sul cartone: una colorazione alla volta.
Per gli acquirenti che pianificano una gamma di colori
Se stai specificando un intervallo, da questa sequenza emergono due punti pratici. Innanzitutto, il bianco economico e le altre colorazioni chiare sono realistici: sono un processo più lento e più serrato sulla costruzione saldata e una citazione che li tratta come identici al nero nasconde la differenza anziché rimuoverla. In secondo luogo, mantieni il numero di varianti colore nella prima tiratura di produzione inferiore al numero che desideri; un lancio a sei colori moltiplica i lotti di materiali, i kit hardware e gli standard di colore prima che tu possa avere dati di vendita che ti dicano quali colori contano.
Sealock costruisce attrezzature impermeabili saldate da oltre 20 anni, con saldature ad alta frequenza e cuciture interne che operano fianco a fianco a Dongguan e presso la nostra struttura a Ho Chi Minh City. I termini standard sono FOB Guangdong, 7–15 giorni per il campionamento, 30–45 giorni per la produzione di massa e MOQ da 300 pezzi sulla maggior parte dei modelli, con abbinamento Pantone disponibile su tessuto del corpo, cinghie e hardware.
Utilizziamo i cookie per offrirti una migliore esperienza di navigazione, analizzare il traffico del sito e personalizzare i contenuti. Utilizzando questo sito, accetti il nostro utilizzo dei cookie.
politica sulla riservatezza